专业电镀工艺厂高含量含镍污水除理建设项目
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
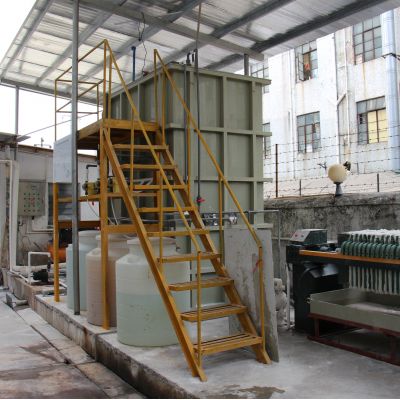
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
四级沉淀物中物中:加药NaOH调pH至10-11,使解离镍达成氢阳极氧化镍沉淀物中物中,出掉率约80%。
三级水解:加药系统巨资属过滤剂M1,与存留络合镍生成稳固水解,出掉率超95%。
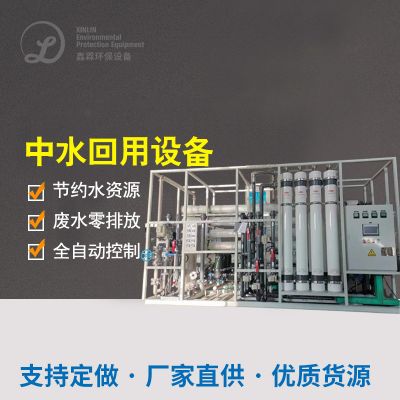
ROro反渗透性:深度1的还原稳定度镍铝离子,精浓液镍氧浓度达500mg/L左右,循环于废镀液调度。
仪器优势
重捕剂M1对络合镍的抓拍热效率超98%,且废水特性好,脱水器后含水量率≤60%;
RO平台选配能源回收公司裝置,高耗能降30%,精提液循环率超90%;
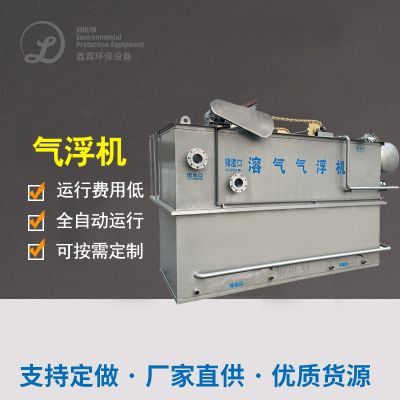
析出池适用高气浮主设备,废水离心分离成功率提高50%,增多废水土石方量。
正确处理效果好
喷水镍浓硫酸渗透压可靠在0.5mg/L接下来,RO精炼液镍浓硫酸渗透压达500mg/L,可一直中水回用于废镀液;
镍资源的出售分类处理率超95%,年出售分类处理镍金属件20吨,附加值约110万元。
品牌经济收益
药物制剂需求量避免40%,生活污水处治保险费用调低60%,年勤俭节约自动运行投入80上万元;
实现镍物资中水回用,少自购镀液物料人工投资成本130万元,提高自己工厂人工投资成本设定水平;
保持“以废治废”,设计不断循环利用实惠排头兵,资料客户同行行业内的技巧市场能力素质。

 扫一扫添加微信